Guida alla scelta delle pale di dispersione: velocità della punta, geometria e durata di usura per la miscelazione industriale
Una pasta di pigmenti che si ferma a una lettura Hegman di 5, o un impasto catodico che mostra ancora agglomerati dopo novanta minuti, viene solitamente attribuita alla segheria. In molti dei casi che ci viene chiesto di esaminare, la causa risiede all'estremità dell'albero: la lama di dispersione.
La risposta breve è che una lama di dispersione svolge bene un lavoro. Bagna la polvere trasformandola in liquido e rompe gli agglomerati sulle punte dei denti. Non riduce le particelle primarie, non stabilizza una sospensione e non può compensare un albero montato al centro di un serbatoio senza deflettori. Quando la velocità della punta, il diametro del disco, la geometria del dente, la posizione della lama e il materiale corrispondono tutti alla formulazione, la maggior parte delle paste e dei fanghi raggiunge la finezza desiderata in 20-40 minuti. Quando uno di questi cinque è sbagliato, i tempi di batch comunemente raddoppiano e il tempo extra riscalda il prodotto invece di disperderlo.
Le figure seguenti rappresentano intervalli industriali tipici presi dalla pratica ingegneristica di miscelazione standard. Trattateli come punto di partenza per una prova sulla vostra stessa formulazione.
 |  |
Cosa fa una lama di dispersione e cosa non può fare
Ogni dispersione è composta da tre passaggi. La bagnatura sostituisce lo strato d'aria su una particella con un liquido. La deagglomerazione separa i cluster tenuti insieme dalle forze di van der Waals. La stabilizzazione impedisce a queste particelle di riformare i cluster, e questa è una decisione di formulazione piuttosto che hardware.
La lama agisce solo sul gradino centrale e solo in una zona sottile. La velocità di taglio raggiunge il picco entro pochi millimetri dalla punta del dente e diminuisce rapidamente, motivo per cui un disco da 250 mm che funziona a 20 m/s all'interno di un serbatoio da 10.000 litri impiega ancora mezz'ora. La zona di taglio deve attraversare l'intero lotto e il tempo del lotto è impostato dal turnover anziché solo dal numero di giri.
Seguono due conclusioni. Una lama a dispersione è lo strumento sbagliato per una vera macinazione: se le particelle primarie sono di 0,2 micron e gli agglomerati nella vasca sono di 20 micron, un disco dentato riporterà il batch grosso modo alla dimensione primaria e si fermerà lì. E tutto ciò che impedisce al batch di essere pompato oltre il disco (un albero centrato, deflettori mancanti, troppo poco liquido libero, solidi depositati sulla base) trasforma una buona lama in una costosa paletta.
Geometria della lama di dispersione: quale profilo fa quale lavoro
A parità di potenza del motore, la geometria decide se si ottiene taglio o flusso.
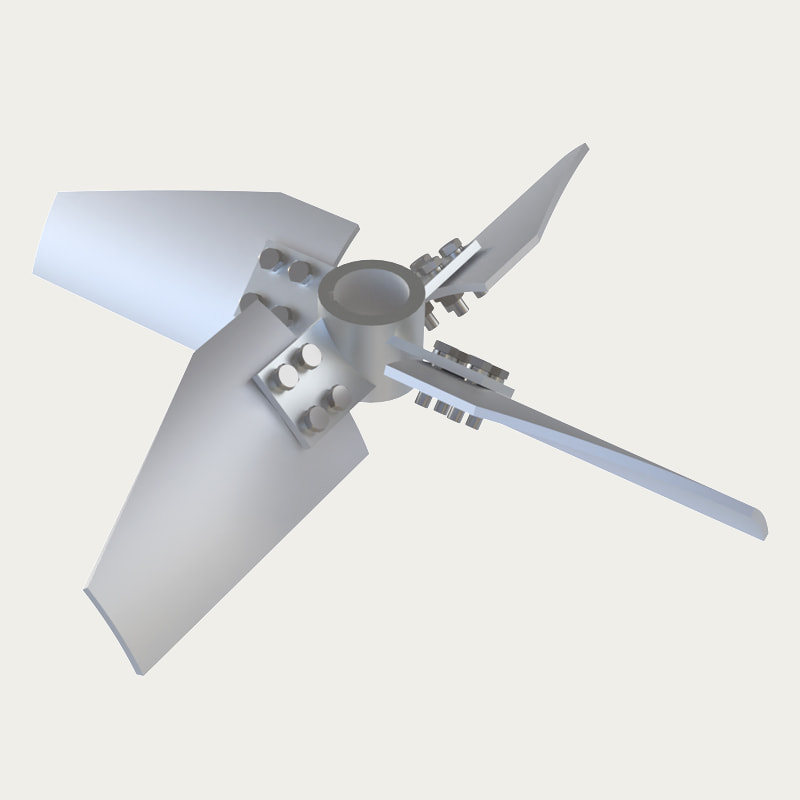
- Disco a denti di sega: disco piatto con da 8 a 24 denti attorno al bordo. Quasi tutta l’energia in ingresso diventa taglio locale e solo una piccola parte viene pompata, che è esattamente ciò di cui hanno bisogno la bagnatura e la disgregazione dell’agglomerato.
- Disco scanalato o forato: lo stesso profilo esterno con fori sulla faccia. Il materiale scorre attraverso il disco anziché attorno ad esso, la tasca a basso taglio al centro si restringe e le paste da 2.000 a 5.000 cP si comportano meglio rispetto a una piastra solida.
- Testa rotore-statore: un rotore dentato all'interno di uno statore scanalato con pochi millimetri di spazio. Produce il taglio più intenso, ma in un volume molto piccolo, quindi la produttività per kilowatt è inferiore e carichi elevati di solidi non sono pratici.
- Eliche e turbine: generatori di flusso da 3 a 8 m/s. Miscelano e sospendono i solidi, ma non rompono gli agglomerati di pigmenti a velocità pratiche.
Il grafico seguente mette a confronto qualitativamente i profili. I punteggi sono indici di orientamento, non valori misurati.
Confronto dei profili: disco a denti di sega vs turbina a pale inclinate
Disco di dispersione a dente di sega Turbina a pale inclinate
Velocità della punta e diametro del disco: i due numeri che determinano la finezza
La velocità della punta è pari a pi greco per il diametro del disco per la velocità di rotazione. Un disco da 250 mm che gira a 1.500 giri/min funziona a 19,6 m/s, comodamente all'interno della finestra di dispersione. Un disco da 150 mm necessita di circa 2.400 giri al minuto per raggiungere la stessa cifra, motivo per cui i dischi sottodimensionati in serbatoi di grandi dimensioni raramente danno risultati.
I riferimenti comuni alla miscelazione collocano il lavoro di dispersione a dente di sega tra 18 e 25 m/s. Al di sotto di circa 15 m/s gli agglomerati sopravvivono al passo. Al di sopra di 25 m/s, l'energia extra diventa principalmente calore, trascinamento di aria e usura più rapida dei denti piuttosto che una macinazione più fine.
Finestre tipiche di velocità periferica per tipo di agitatore (m/s)
Gli intervalli riflettono la comune pratica ingegneristica di miscelazione; confermare per prova.
Lo scale-up segue gli stessi numeri. Mantenere costante la velocità della punta quando il lavoro è di dispersione e mantenere costante la potenza per unità di volume quando il lavoro è di miscelazione o sospensione di solidi. Confondere i due è un motivo comune per cui un lotto pilota non può essere riprodotto su scala di produzione.
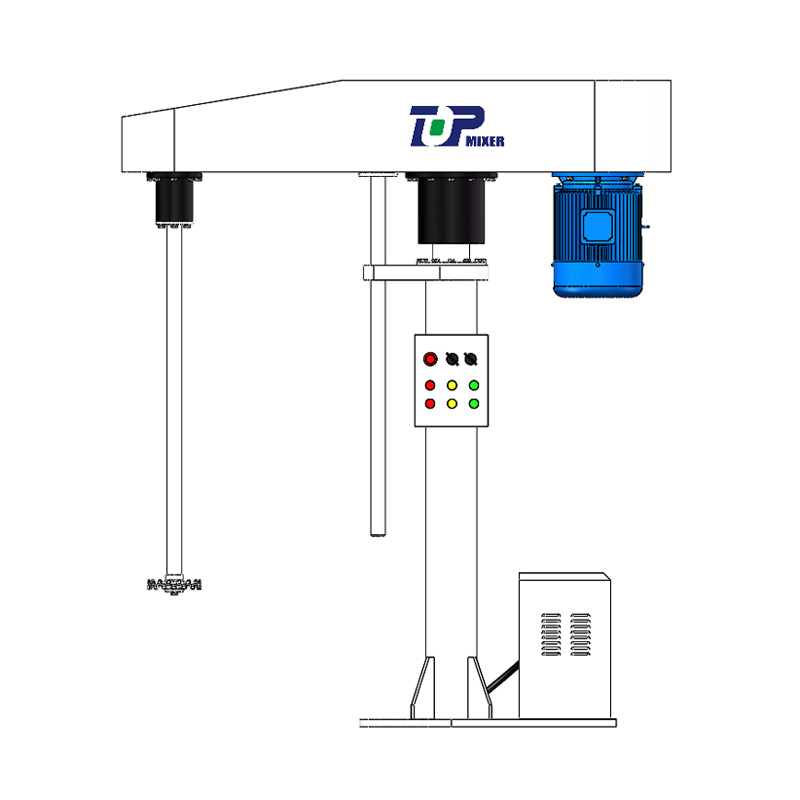
 Dispersore ad alta velocità serie TOPA005 FS1 Basandoci sugli anni di esperienza e sulla tecnologia unica di Top e sull'applicazione di tecnologie avanzate di misurazione e analisi, abbiamo progettato giranti ad alta efficienza con... Visualizza il prodotto →
Adattamento della lama alla viscosità e al carico di solidi
La viscosità alla temperatura di processo, oltre al carico di solidi, determina l'hardware. La tabella seguente fornisce punti di partenza pratici per la prima prova.
| Viscosità del prodotto | Tipo di lama | Velocità di punta | Rapporto D/T | Dovere tipico |
|---|---|---|---|---|
| Fino a 1.000 cP | Disco a denti di sega | 18-25 m/sec | 0,30-0,40 | Bagnanti pigmenti, rivestimenti a solvente, inchiostri |
| 1.000-5.000 cP | Disco scanalato o forato | 15-20 m/sec | 0,35-0,50 | Liquami per batterie, paste coloranti, prodotti agrochimici |
| 5.000-20.000 cP | Testa rotore-statore with anchor | 12-18 m/sec | 0,40-0,60 | Adesivi, sigillanti, paste spesse |
| Oltre 20.000 cP | Planetario o a nastro, non a disco | 1-5 m/sec | 0,60-0,90 | Paste ad alto solido, impastatrici |
Il liquame della batteria si trova nella fascia centrale: alto contenuto di solidi, materiale attivo abrasivo e un disco scanalato che di solito supera le prestazioni di una piastra solida perché il materiale continua a muoversi attraverso la faccia del disco anziché solo attorno al bordo. Esempi di produzione sono raccolti nel ns industria delle batterie al litio note di progetto.
 Dispersore ad alta velocità FL serie TOPH51 Questa serie di miscelatori a dispersione può essere dotata di un vassoio di dispersione dentato per l'agitazione della dispersione ad alta velocità, o di vari tipi di agitatori per l'agitazione... Visualizza il prodotto →
Materiale, durezza e durata
La maggior parte dei dischi di dispersione industriali sono realizzati in acciaio inossidabile 304 o 316L. Ciò si adatta ai pigmenti organici e al dovere igienico. Non è adatto al biossido di titanio rutilo, all'ossido di ferro, ai riempitivi ceramici o al materiale attivo catodico, dove una sospensione abrasiva può arrotondare i bordi del dente in poche centinaia di ore di funzionamento.
Per il lavoro abrasivo le opzioni sono martensitico temprato o acciaio duplex, un profilo del dente temprato e rettificato o un rivestimento polimerico dove è necessario evitare la contaminazione metallica. Due primi avvertimenti di usura sono una finezza della macinatura che aumenta e un tempo di batch che striscia. Misurare il raggio del bordo del dente durante gli arresti programmati: una volta raggiunto circa 0,5-1 mm, il taglio locale che effettua la disagglomerazione è in gran parte scomparso.
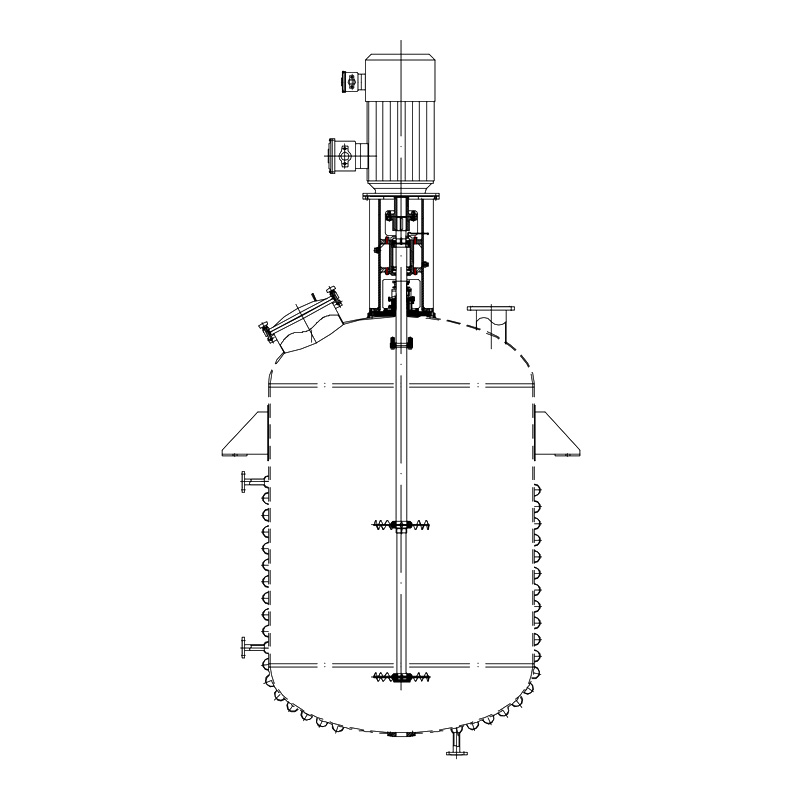
Anche l’equilibrio conta a queste velocità. Un disco che gira a 20 m/s su un albero sporgente trasforma lo squilibrio e l'eccentricità in vibrazioni e quindi in guasti alle guarnizioni o ai cuscinetti. Fornitori che modellano la girante e il serbatoio prima di quotare, utilizzando Analisi del flusso CFD ad esempio, può mostrare dove cade effettivamente la zona ad alto taglio, il che aiuta di più in fase di specifica rispetto alla potenza nominale del motore.
 |  |
 |  |
Geometria di installazione: offset, deflettori e altezza del disco
L'hardware è metà della risposta. La posizione è l'altra metà.
- Sfalsamento dell'albero: montare l'albero da 1/6 a 1/4 del diametro del serbatoio fuori centro. Un albero centrato in un serbatoio senza deflettori consente all'intero lotto di ruotare con il disco e la velocità relativa che produce il taglio crolla.
- Deflettori: da una a quattro piastre verticali, ciascuna larga circa un decimo del diametro del serbatoio, convertono la rotazione in un ribaltamento dall'alto verso il basso.
- Altezza del disco: da 0,5 a 1 diametro del disco sopra il fondo del serbatoio. La parte inferiore seppellisce il disco nei solidi depositati; più in alto lascia uno strato morto sulla base.
- Immersione: almeno 1,5 diametri del disco sotto la superficie del liquido per limitare i vortici e l'intrappolamento di aria.
- Supporto albero: alberi lunghi a velocità di dispersione necessitano di un cuscinetto stabile o di una sporgenza più corta, quindi controllare la velocità critica prima di ordinare l'hardware.
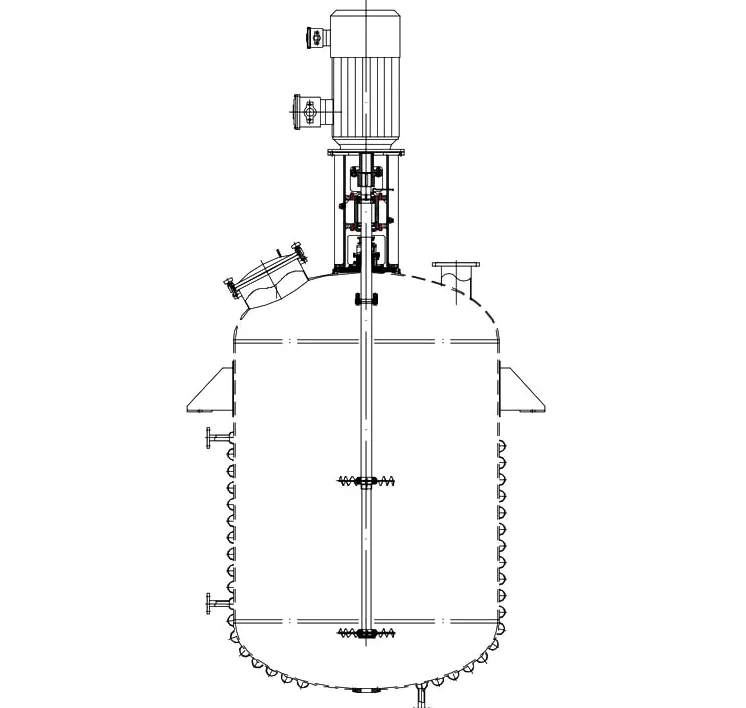
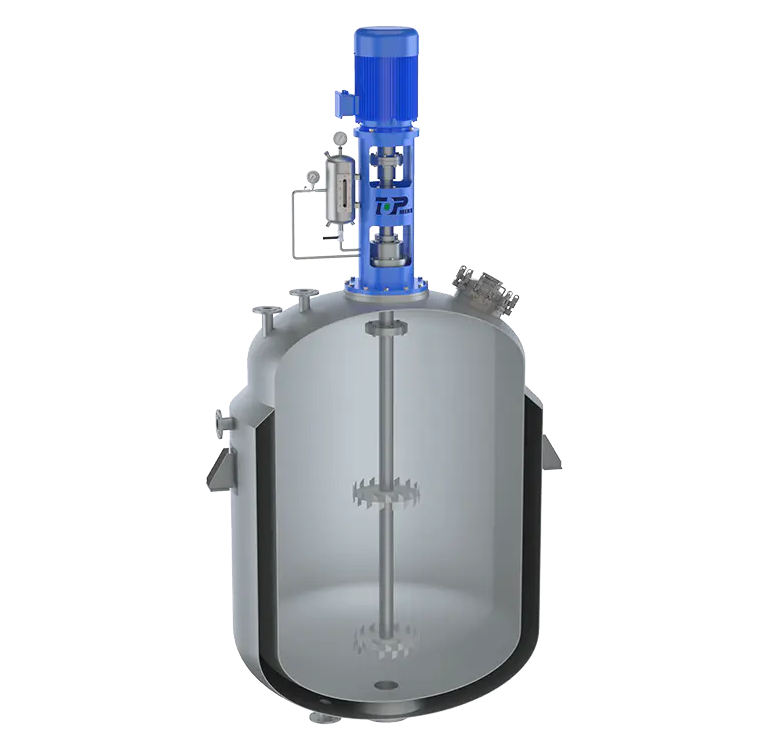
Vista isometrica: gruppo disco di dispersione nel serbatoio
Sintomo Controllo: quando la finezza della macinatura si blocca
- Stalli di macinazione a 5-6 Hegman con viscosità normale: la velocità della punta è troppo bassa o il disco è sottodimensionato per il volume del batch.
- La polvere galleggia e forma grumi: il vortice è troppo debole oppure la polvere viene alimentata più velocemente di quanto possa essere bagnata.
- Fine vicino al muro, grossolana al centro: albero centrato o deflettori mancanti, quindi il lotto ruota invece di circolare.
- Un lato del disco si usura più velocemente: eccentricità dell'albero o disallineamento del giunto.
- Schiuma e intrappolamento d'aria: velocità della punta superiore a 25 m/s, oppure il disco scorre troppo vicino alla superficie del liquido.
Laddove la formazione di schiuma provenga dalla formulazione anziché dal punto di funzionamento, è possibile montare una pala antischiuma sullo stesso albero sopra il disco disperdente.
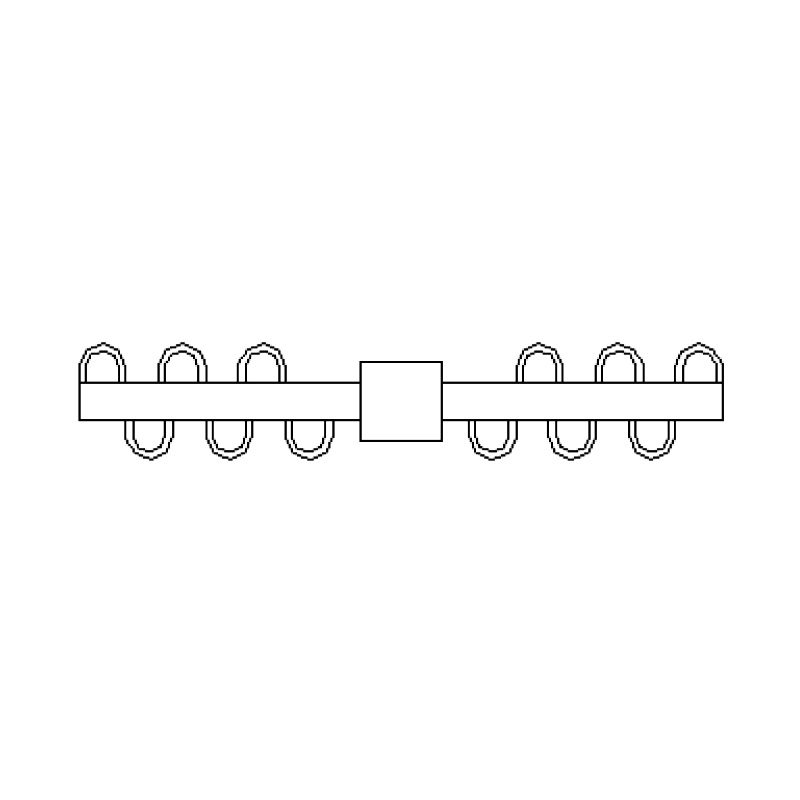 Agitatore antischiuma a paletta antischiuma XPJ La pala antischiuma XPJ è una striscia di griglia a forma di U della lama, che distrugge meccanicamente la schiuma media generata durante l'agitazione e inibisce la schiuma media., adatta... Visualizza il prodotto →
Una breve lista di controllo delle specifiche
- Indicare la finezza target della macinatura e il metodo di prova, non solo il tempo del lotto.
- Fornire la viscosità alla temperatura di processo, al carico di solidi e se i solidi sono abrasivi.
- Confermare il diametro del serbatoio, il volume di lavoro e la lunghezza dell'albero disponibile prima di fissare il diametro del disco.
- Fissare la velocità della punta per il servizio di dispersione e la potenza per volume per il servizio di miscelazione e non mescolare le due cose.
- Specificare il materiale dei denti, la durezza e le opzioni di rivestimento per prodotti abrasivi o sensibili alla contaminazione.
- Richiedi il tempo di turnover e la posizione della zona di taglio, idealmente supportati dalla modellazione del flusso, piuttosto che dalla sola valutazione del motore.
Domande frequenti sulla lama di dispersione
A quale velocità massima dovrebbe funzionare una lama di dispersione?
La maggior parte dei dischi di dispersione a dente di sega hanno una velocità compresa tra 18 e 25 m/s sulla punta del dente. Al di sotto di circa 15 m/s sopravvivono al passo degli agglomerati; sopra i 25 m/s l'energia extra si trasforma principalmente in calore, inglobamento di aria e usura.
Qual è la differenza tra una pala di dispersione e un'elica miscelatrice?
Un'elica sposta il volume, una pala di dispersione crea un taglio locale. Le eliche a una velocità compresa tra 3 e 8 m/s miscelano e sospendono i solidi, mentre un disco dentato a una velocità compresa tra 18 e 25 m/s rompe gli agglomerati. Miscelare una pasta di pigmenti con un'elica non migliorerà la lettura di Hegman.
Quale materiale è migliore per i pigmenti abrasivi?
L'acciaio inossidabile 304 o 316L va bene per i pigmenti organici. Per il biossido di titanio rutilo, l'ossido di ferro, i riempitivi ceramici o il materiale attivo catodico, scegliere l'acciaio inossidabile martensitico o duplex indurito oppure un disco rivestito dove la contaminazione metallica è critica.
Come faccio a sapere quando una lama di dispersione è usurata?
Fare attenzione alla finezza della macinatura che aumenta e ai tempi di batch che aumentano. Misurare il raggio del bordo del dente allo spegnimento; una volta raggiunto circa 0,5-1 mm, il taglio è scomparso e il disco deve essere riaffilato o sostituito.
Un disco può gestire sia la bagnatura che la dispersione fine?
Può gestire entrambe le fasi in un unico recipiente se la polvere viene aggiunta sotto un forte vortice e la velocità della punta viene mantenuta vicino al massimo della gamma. Non può sostituire un mulino a perle, perché un disco non riduce le particelle primarie al di sotto della dimensione dell'agglomerato.
Perché un lotto di dispersione si surriscalda e forma schiuma?
Di solito una velocità della punta superiore a 25 m/s, un disco troppo vicino alla superficie del liquido o troppo poco liquido libero. Abbassare il disco, ridurre la velocità o dividere l'aggiunta in due fasi.
La maggior parte dei problemi di dispersione risultano essere problemi di geometria. Controllare la velocità della punta, il diametro del disco, le condizioni dei denti e la posizione della lama prima di aggiungere tempo o potenza al lotto. Se i numeri necessitano di una seconda opinione, i nostri ingegneri esaminano la geometria del serbatoio, la viscosità del prodotto e gli obiettivi di finezza rispetto alla gamma di dispersori e tornano con un'impostazione concreta da provare.


- N. 118, Chuangye Road, città di Jieshou, città di Gaoyou, Yangzhou, provincia di Jiangsu, Cina
- [email protected]
- Telefono fisso: +86-0510-83383966 +86-0510-83390667
- Telefono: +86-0510-83390667
- Sig. Chen: +86-18061519769 Sig. Xu: +86-13706183972
- Sig. Lu: +86-18915337056
- Link del prodotto
- Mixer con ingresso dall'alto
- Miscelatore con ingresso dal basso
- Miscelatore ad ingresso laterale
- ISCRIVITI
- Iscriviti per essere il primo a scoprire le ultime novità di Top Intelligent Technology
- Iscriviti